Die Leistung des Laserstrahls zu messen, trägt gerade in Schweißanwendungen wesentlich dazu bei, die Fertigungsqualität zu sichern. Bediener prüfen routinemäßig, ob die Laserleistung innerhalb der vorgegebenen Betriebsbereiche bleibt. Liefert die Messung – und damit der Laser – die erwartete Leistung, liegt die Annahme nahe, dass der Prozess konsistent abläuft.
Und doch sehen sich Fertigungsingenieure immer wieder mit einer frustrierenden Tatsache konfrontiert: Zwei Lasersysteme mit nahezu identischen Leistungswerten können sehr unterschiedliche Ergebnisse liefern.
Dies ist besonders relevant bei Präzisionslaserschweißungen, bei denen bereits geringe Änderungen der Strahleigenschaften die Schweißdurchdringung, die Wärmezufuhr und die allgemeine Prozessstabilität erheblich beeinflussen können.
Die Annahme: Gleiche Leistung bedeutet gleiche Leistung
Laserleistungsmessgeräte beantworten eine wichtige Frage: Wie viel Laserenergie wird vom System abgegeben?
Diese Messung ist entscheidend für die Qualifizierung der Anlagen, die vorbeugende Wartung und die Qualitätssicherung. Die tägliche Leistungsüberprüfung hilft dabei, einen Leistungsabfall des Lasers zu erkennen und bestätigt, dass die Anlage innerhalb der vorgegebenen Toleranzen bleibt.
Doch die Leistungsmessung allein kann nicht beschreiben, wie der Laserstrahl tatsächlich aussieht. Zwei Systeme können jeweils die gleiche Ausgangsleistung messen, doch die Art und Weise, wie die Energie innerhalb des Strahls verteilt ist, kann sich drastisch unterscheiden.
Infolgedessen kann die Wechselwirkung zwischen dem Laser und dem Werkstück trotz ähnlicher Leistungswerte erheblich variieren.
Warum die Leistungsdichte wichtiger ist als die Leistung allein
Bei der Lasermaterialbearbeitung reagiert das Material nicht nur auf die Gesamtlaserleistung. Es reagiert auf die Leistungsdichte.
Die Leistungsdichte beschreibt, wie stark die Laserenergie am Interaktionspunkt konzentriert ist. Diese Konzentration wird von mehreren Faktoren beeinflusst, darunter Strahlgröße, Strahlform, Intensitätsverteilung, Fokusposition und Strahlstabilität.
Schon eine geringe Änderung eines dieser Parameter kann die Energiemenge verändern, die auf einen bestimmten Bereich des Materials einwirkt. Das bedeutet, dass zwei Laser mit derselben gemessenen Leistung unterschiedlich mit dem Material interagieren. Das kann zu Schwankungen in der Schweißtiefe oder der Wärmeeinflusszone führen oder eine unterschiedliche Gesamtqualität der Schweißnaht zur Folge haben.
Bei Anwendungen mit dünnen Werkstoffen oder engen Toleranzen kann dieser Unterschied bereits ausreichen, um sichtbare Prozessschwankungen zu verursachen.
Ein Beispiel aus der Praxis
Ein Hersteller medizinischer Geräte stellte zwischen zwei Laserschweißsystemen Unterschiede in der Schweißqualität fest. Beide Systeme verwendeten ähnliche Ausrüstungskonfigurationen, wurden unter vergleichbaren Prozessbedingungen betrieben und bestanden routinemäßig die täglichen Überprüfungsverfahren zur Laserleistung. Dennoch erzeugte eine Arbeitsstation durchweg akzeptable Schweißnähte, während die zweite Fehler und uneinheitliche Ergebnisse lieferte.
Da die Leistungsmessungen keine offensichtlichen Probleme zeigten, blieb die Ursache unklar. In Hinblick auf die Ausgangsleistung schienen die Systeme korrekt zu funktionieren, doch die Prozessergebnisse sprachen eine andere Sprache. Der Kunde vermutete zunächst Prozessschwankungen oder eine Drift der Geräte. Eine eingehendere Untersuchung ergab, dass die Laserleistung nur ein Teil des Gesamtbildes der Leistung war.
Über herkömmliche Messungen hinausblicken
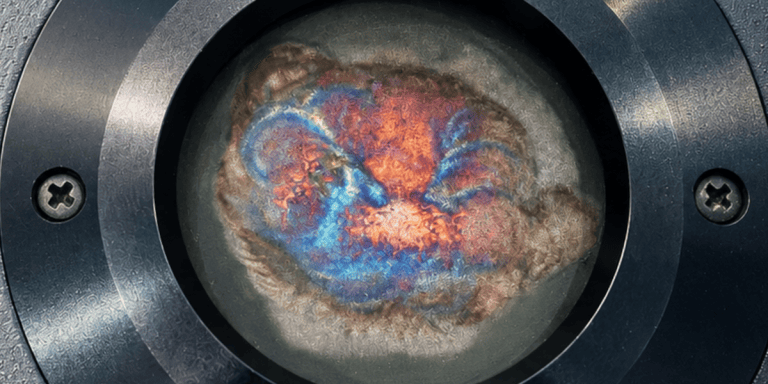
Herkömmliche Messtechniken liefern oft nur begrenzte Informationen. Das Verbrennen von Papier kann beispielsweise für eine schnelle visuelle Überprüfung der Strahlposition oder der allgemeinen Strahlform nützlich sein. Es liefert jedoch keine quantitativen Informationen über Strahlgröße, Intensitätsverteilung, Fokusposition oder Strahlgleichmäßigkeit.
Ohne quantitative Strahldaten können entscheidende Unterschiede zwischen scheinbar identischen Systemen verborgen bleiben.
Aus diesem Grund sollten Hersteller bei der Fehlersuche nach unerklärlichen Prozessschwankungen sowohl die Laserleistung als auch die Strahleigenschaften bewerten.
Dank Strahldiagnose den gesamten Strahl verstehen
Ein umfassendes Verständnis der Laserleistung erfordert Einblicke in das Verhalten des Strahls – nicht nur in die abgegebene Leistung.
Zu den wichtigsten Strahleigenschaften, die im Rahmen einer Laserstrahldiagnose ermittelt werden, zählen Strahldurchmesser, Energieverteilung, Symmetrie, Fokusposition und Stabilität über die Zeit. Zusammen bestimmen diese Faktoren, wie die Laserenergie mit dem Material interagiert. Werden sie ignoriert, kann dies zu Prozessproblemen führen, die sich allein durch Leistungsmessungen nicht erklären lassen.
Verbesserung der Fertigungskonsistenz
Da Fertigungsprozesse zunehmend auf dünnere Materialien, kleinere Strukturen und engere Toleranzen ausgerichtet sind, gewinnt das Verständnis des Strahlverhaltens zunehmend an Bedeutung.
Die Leistungsmessung bleibt unverzichtbar. Sie gibt die Gewissheit, dass der Laser die erwartete Energiemenge liefert. Eine wiederholbare Fertigungsleistung hängt jedoch von mehr als nur der Leistung ab.
Ingenieure, die sowohl die Laserleistung messen als auch eine Strahldiagnose durchführen, erhalten ein umfassenderes Verständnis des Prozessverhaltens. Diese breitere Betrachtung der Strahleigenschaften, kann dabei helfen, verborgene Ursachen für Abweichungen zu identifizieren, bevor Qualitätsprobleme die Produktion beeinträchtigen.
Bei Laserschweißanwendungen geht es nicht nur darum, wie viel Leistung der Laser abgibt. Die wichtigere Frage ist möglicherweise, wie diese Leistung verteilt ist, wenn sie das Werkstück erreicht.